

Stellen Sie sich die Küche eines Lieferwagens am Ende einer staubigen Zufahrtsstraße vor: Der ...
Heim / Nachricht / Branchennachrichten / Schnellverschlussscharniere: Anwendungen, Auswahlkriterien und praktische Hinweise
Eine Schranktür eines Wohnmobils fängt nach ein paar tausend Kilometern an zu klappern. Der Riegel eines Viehtors löst sich innerhalb einer Woche. Eine Zugangsklappe an einem Maschinenschutz schließt nicht mehr bündig. In den meisten dieser Fälle ist nicht der Scharnierstift die Ursache. Der eigentliche Grund liegt darin, dass ein Schnellverschlussscharnier allein aus praktischen Gründen ausgewählt wurde, ohne zu prüfen, was der Stift, der Hebel und die Halterung im Einsatz halten müssen.
Die kurze Antwort: Schnellverschlussscharniere bleiben nur dann dicht, wenn der Entriegelungsmechanismus, die Materialqualität und die Biegetoleranzen gemeinsam festgelegt werden. Wenn diese drei aufeinander abgestimmt sind, kann das Teil Hunderttausende Zyklen durchlaufen. Wenn man sie falsch macht, hilft auch kein noch so starkes Anziehen, denn die Lockerheit ist schon beim ersten Prägedurchgang in die Geometrie eingebaut.
Es gibt kein universelles Schnellspanner-Design. Bei jedem Mechanismus muss die Arbeitsgeschwindigkeit gegen die Klemmkraft, die Kosten und die Toleranzempfindlichkeit getauscht werden. Die richtige Wahl hängt davon ab, wie oft die Verbindung geöffnet wird und wie viel Last sie im geschlossenen Zustand trägt.
Als Faustregel gilt: Geben Sie in der Zeichnung die Anzahl der Zyklen an und nicht den Namen des Mechanismus. Ein Lieferant, der weiß, dass die Verbindung 200.000 Mal geöffnet wird, wird unaufgefordert einen gehärteten Stift und eine engere Bohrung angeben.
Feldrückgaben konzentrieren sich in der Regel um fünf Punkte, und vier davon werden in der Zeichnungsphase und nicht in der Montage festgelegt.
Scharnierblätter sind normalerweise 1,2 mm bis 4,0 mm dick. Dünnere Abschnitte sparen Gewicht und Kosten, verringern aber die Steifigkeit, die den Gelenkpunkt unter Belastung rund hält, weshalb sich dünne Edelstahlscharniere oft locker anfühlen, lange bevor sie abgenutzt aussehen.
| Blattmaterial | Übliche Dicke | Stift und Mechanismus | Praktische Einschränkung |
|---|---|---|---|
| Kaltgewalzter kohlenstoffarmer Stahl | 1,5 bis 3,0 mm | Verzinkter Stahlstift | Niedrigste Kosten, aber die Qualität der Beschichtung entscheidet über die Korrosionsbeständigkeit |
| Verzinkter Stahl | 1,5 bis 2,5 mm | Verzinkter oder rostfreier Stift | Die Schichtdicke muss im Achsabstand berücksichtigt werden |
| Edelstahl 304 | 1,2 bis 3,0 mm | 304-Pin, passende Qualität | Höhere Rückfederung, dadurch größerer Biegeradius und mehr Presskraft |
| 5052 Aluminium | 2,0 bis 4,0 mm | Edelstahlstift mit Anti-Seize-Schutz | Leicht und korrosionsbeständig, jedoch besteht die Gefahr von Abrieb an der Bohrung |
Für den Einsatz im Nass-, Marine- oder Außenbereich deckt 304 die meisten Fälle ab und 316 ist die Prämie wert, wenn Chloride vorhanden sind. Wenn das Blatt aus Stahl besteht, sollte der Stift trotzdem aus rostfreiem Stahl oder einer plattierten Güteklasse mit einem bestimmten Beschichtungsgewicht sein, da ein billiger Stift der schnellste Weg ist, ein gutes Scharnier in ein korrodiertes zu verwandeln.
Zwei Dimensionen verursachen die meisten Streitigkeiten zwischen Zeichnung und fertigem Teil. Die erste ist die Lochposition relativ zur Biegung. Die Lochmitte muss mindestens das 2,5-fache der Materialstärke plus Innenbiegeradius von der Biegelinie entfernt sein. Alles, was näher kommt, führt zu einer ovalen Formung, und kein Inspektionsargument ändert diese Physik.
Der zweite ist der Knöchelspalt. Lassen Sie bei zu lackierenden Teilen 0,2 bis 0,3 mm Axialspiel pro Gelenk, bei blanken Metallverbindungen, die nicht klappern dürfen, 0,10 mm. Der minimale Innenbiegeradius beträgt ungefähr eine Materialstärke für Weichstahl und eineinhalb Stärken für geglühten Edelstahl 304; Bei engeren Radien besteht die Gefahr von Rissen an der Gelenkstelle, wo das Material bereits am stärksten bearbeitet wurde.
Es hilft auch zu sagen, wie die Ebenheit gemessen wird. Eine Ebenheitsangabe von 0,3 mm auf einem 150-mm-Blatt bedeutet auf einer Grundplatte und auf einer Produktionsvorrichtung sehr unterschiedliche Dinge, und der Unterschied zeigt sich in einer Tür, die auf der Werkbank und nicht auf dem Fahrzeug schließt.
Die meisten Schnellverschlussscharniere können aus einem gestanzten Flügel mit zwei Biegungen sowie einem gekauften Stift und einer Feder hergestellt werden. Wenn die Konstruktion zu einer fünfteiligen Schweißkonstruktion mit bearbeiteter Nabe übergeht, steigen die Stückkosten typischerweise um 40 bis 70 Prozent und die Durchlaufzeit verdoppelt sich, ohne dass die Funktion dadurch verbessert wird.
Drei Gewohnheiten reduzieren die Kosten in der Werkzeugphase. Formen Sie den Knöchel aus dem Blatt, anstatt ein Rohr anzuschweißen. Verwenden Sie für den Stift und die Befestigungsschrauben den gleichen Lochdurchmesser, sodass eine Bohrer- oder Lochergröße beides abdeckt. Und halten Sie Sekundärbearbeitungen von Verschleißflächen fern, da durch das Entgraten und Trommeln nach dem Galvanisieren oder Beschichten genau die Schicht entfernt wird, für die Sie bezahlt haben.
Die Lautstärke entscheidet über den Prozess. Ab etwa 50.000 Teilen pro Jahr amortisiert sich ein Folgeverbundwerkzeug schnell. Unter 5.000 Stück ist das Laserschneiden plus Abkantbiegen mit einer einfachen Vorrichtung fast immer günstiger, insbesondere bei Scharnieren mit mehr als einer Schenkellänge. Ein Lieferant, der beide Wege betreibt, kann den Crossover ehrlich kalkulieren, anstatt jeden Auftrag auf die Probe zu stellen.
Eine Verzinkung von 8 bis 12 Mikrometern mit einer dreiwertigen Passivierung ist der Standard für Stahlscharniere im Innenbereich, und je nach angegebener Klasse ist eine Salzsprühnebelbeständigkeit von 96 bis 240 Stunden realistisch. Eine Pulverbeschichtung mit einer Dicke von 60 bis 90 Mikrometern sorgt für eine bessere Schlag- und UV-Beständigkeit, muss jedoch am Knöchel abgeklebt werden oder die Teile müssen unter Berücksichtigung der zusätzlichen Dicke entworfen werden.
Rostfreie Teile müssen nach dem Trommeln noch passiviert werden, da eingebettetes freies Eisen aus Werkzeugen im Freien innerhalb weniger Wochen als Rostflecken sichtbar wird. Welche Oberfläche auch immer gewählt wird, geben Sie klar an, welche Oberflächen Verschleißflächen sind und unbeschichtet bleiben müssen.
Senden Sie diese Punkte mit der Zeichnung und das meiste Hin und Her verschwindet, bevor die erste Probe geschnitten wird.
An dieser Stelle werden in der Regel wesentliche Fragen aufgeworfen und eine kurze Referenz dazu gegeben wie man Materialien für Metallstanzteile auswählt deckt die Notenauswahllogik ab, die sich hinter der Tabelle oben befindet.
Schnellspannscharniere gehören zur Familie der Blechumformung: Stanzen, Lochen, Biegen, manchmal ein flaches Ziehen für den Achsschenkel, dann Plattieren oder Beschichten. Ningbo Dasheng Metal Products betreibt die gesamte Kette im eigenen Haus, mit Pressen von 4T bis 1000T, Stanzkapazität bis zu 1300 x 1000 mm und 20 mm Materialstärke, Tiefziehen bis 450 mm Tiefe und 1000 mm Durchmesser sowie einer hauseigenen Werkzeugwerkstatt und ISO 9001:2015-Zertifizierung.
Für Scharnierblätter bedeutet das, dass ein Lieferant den Zuschnitt, die Biegungen, die Formgebung der Gelenke und die Endbearbeitung angeben und die Gelenklücke durchgehend auf der gleichen Zeichnungsversion halten kann. Teile, die nach Zeichnung oder Muster gefertigt werden, sind der normale Arbeitsmodus.
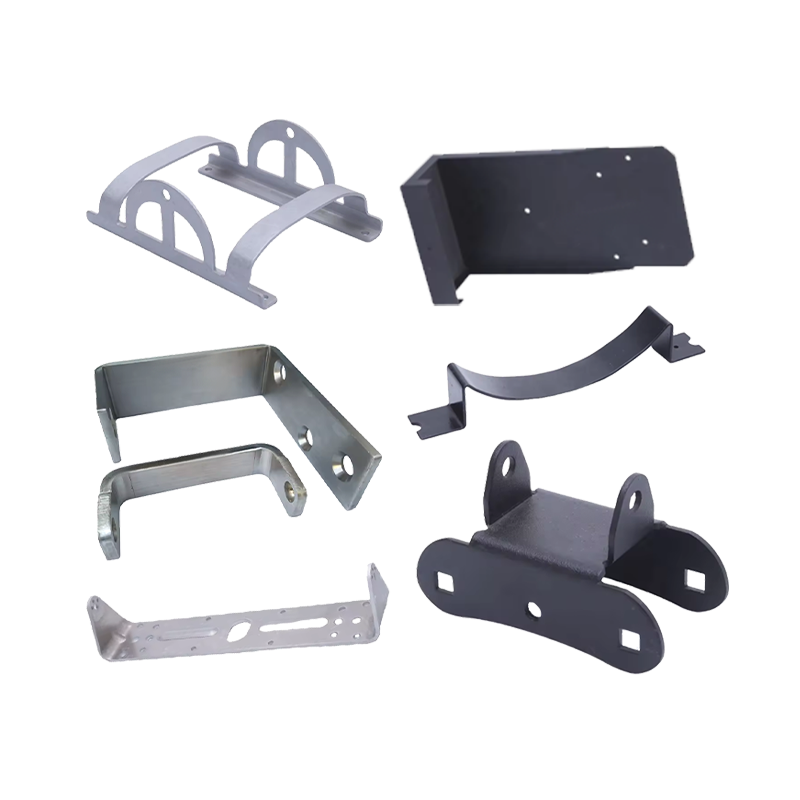 Kundenspezifische Blechfertigung und gestanzte Metallteile Bietet kundenspezifische Blechfertigung, einschließlich Biegen, Laserschneiden und Stanzen für Scharnierblätter und geprägte Taschen, mit Endbearbeitung nach Zeichnung. Produkt anzeigen →
Wenn das Design ein schwereres Blatt oder eine gestanzte Tasche für eine Rastfeder erfordert, führt dieselbe Werkstatt hochpräzise Stanzarbeiten mit intern entwickelten Werkzeugen durch, wodurch die Schleife zwischen einer nicht haltbaren Toleranz und einer Matrizenkorrektur verkürzt wird.
 Hochpräzises Metallstanzen und Komponentenbearbeitung Kundenspezifische Stanzteile mit Werkzeugentwicklung, Pressen bis 1000T, Biegen, Schweißen und Endbearbeitung für Scharnier- und Outdoor-Ausrüstungsteile. Produkt anzeigen →
Lackierte Scharniere und Scharniere für Outdoor-Geräte müssen in der Regel in einem Arbeitsgang gebogen, geschweißt und pulverbeschichtet werden, was ebenfalls unter einem Dach erfolgt.
 Kundenspezifisches Metallbiegen, Stanzen und Pulverbeschichten Kundenspezifisches Biegen, Stanzen und Prägen von Blechen mit Pulverbeschichtung für lackierte Scharniere, geschweißte Rahmen und Präzisionsgehäuse. Produkt anzeigen →
Weitere Informationen zum Umformen, einschließlich Biegen, Laserschneiden und geschweißten Rahmen, finden Sie weiter unten kundenspezifische Biegeteile .
Bei einem Schnellspannscharnier handelt es sich um ein kleines Teil mit einer ungewöhnlich engen Aufgabe: Es muss von Hand positioniert, festgeklemmt und gelöst werden und all dies auch nach Tausenden von Zyklen weiterhin tun. Die Spezifikation, die dies ermöglicht, ist nicht kompliziert, aber sie muss aufgeschrieben werden und umfasst den Abstand am Stift, den Lochabstand von der Biegung, den Achsschenkelspalt vor der Beschichtung und die Materialpaarung für den Stift. Zeichnungen, in denen diese vier Werte neben der Zykluszahl und den Korrosionsstunden angegeben sind, werden im Allgemeinen vom Muster zur Produktion weitergeleitet, ohne dass die dritte Runde von Werkzeugwechseln den Zeitplan verschlingt.
Wohnmobil-Waschbecken mit Deckel: Glasabdeckungen, passende Ausschnitte und Beschaffungstipps für den Van-Bau
TV-Montagehalterung für Wohnmobile: Design, Materialien und maßgeschneiderte OEM-Beschaffung
Ganz gleich, ob Sie unser Partner werden möchten oder unsere professionelle Beratung oder Unterstützung bei der Produktauswahl und Problemlösung benötigen, unsere Experten sind immer bereit, Ihnen innerhalb von 12 Stunden weltweit zu helfen
Kontaktieren Sie uns
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Einheit 2, Gebäude 19, Zhichuangzhizao Park, Industriegebiet Chengdong, Xiangshan, Ningbo, 315705, Zhejiang, China
Stellen Sie sich die Küche eines Lieferwagens am Ende einer staubigen Zufahrtsstraße vor: Der ...
Eine Schranktür eines Wohnmobils fängt nach ein paar tausend Kilometern an zu klappern. Der Ri...
Ein 24-Zoll-Wohnmobil-Fernseher wiegt etwa 3,5 kg, ein 32-Zoll-Bildschirm auf einer Schwinge k...
